
秸秆五化利用及其预处理工艺

当前秸秆利用已形成肥料化、饲料化、能源化、基料化、原料化并进的格局。不同路径对预处理的要求差异明显,但破碎分选往往是共性的前置环节:
肥料化包括直接还田和堆肥生产有机肥。直接还田依赖收割机加装粉碎抛撒装置;生产商品有机肥则需将秸秆粉碎后与畜禽粪污配比发酵,粉碎粒度影响发酵均匀性与后续造粒品质。
饲料化对破碎分选的要求最为“精细”。秸秆需经撕碎、打散、振动筛分、风选去除杂草与轻质杂质后,才能加工成适口性好的牛羊粗饲料。
能源化是破碎分选工艺要求最严苛的方向,涵盖生物质发电、成型燃料、绿色甲醇/沼气等。以绿色甲醇或厌氧发酵为例,秸秆需从整捆状态逐级破碎至3-10mm的细料,同时将泥土、石块、塑料膜、铁丝等杂质尽可能剔除,否则会直接导致发酵效率下降、设备堵塞或磨损。生物质发电则通常要求出料粒度控制在30-50mm(气化/发酵)或10mm以内(直燃发电),对粒度均一性和除杂率的要求同样严格。
基料化(育秧基质、食用菌基质)和原料化(板材、纸浆、环保餐具等)同样需要秸秆经过粉碎和筛分达到一定的粒度与纯度,才能进入成型或反应工序。
典型预处置工艺:从“粗破”到“精分”再到“细碎”
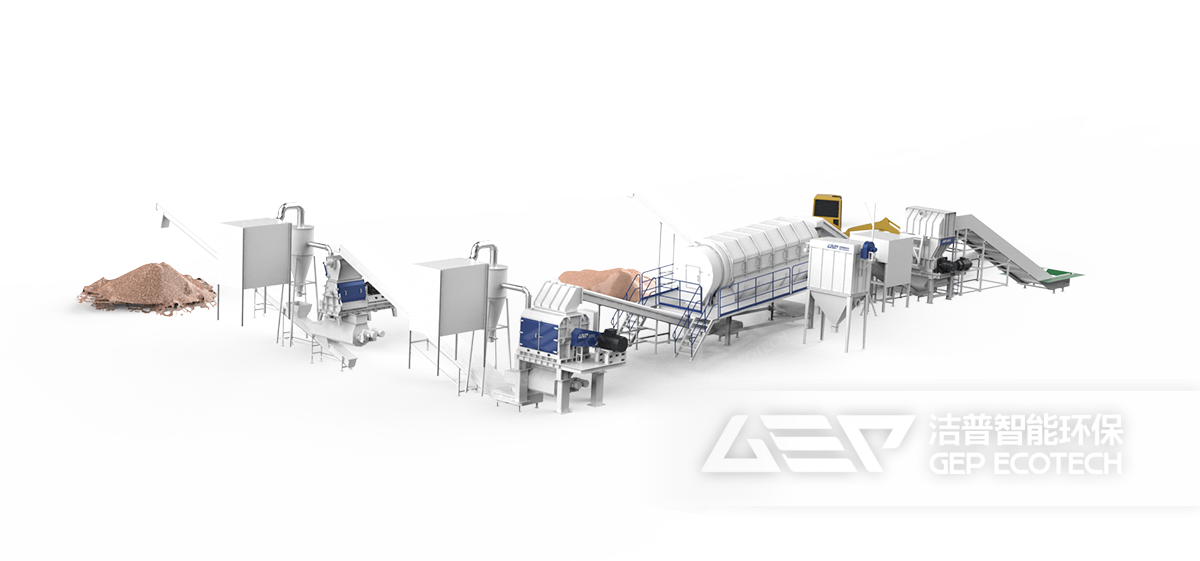
秸秆综合利用的预处理工艺逻辑高度一致:先解捆粗破、再深度分选、最后精细粉碎,每一级的粒度目标和除杂重点不同。
第一级:粗破解捆。成捆秸秆体积大、纤维韧性强,直接细碎极易缠绕卡机。双轴撕碎机以低速大扭矩剪切将整捆物料打散、减容,出料通常控制在100-200mm,为后续分选和细碎创造条件。
第二级:分选除杂。这是决定原料“纯净度”的关键环节,常见组合包括滚筒筛按粒径分级,风选分离轻重物质,磁选去除铁钉、铁丝等金属异物。比如在绿醇预处理中采用“滚筒筛+风选+磁选”组合,以应对泥土、石块、塑料膜、铁丝等多类杂质。
第三级:细碎定级。经分选后的洁净物料进入单轴细碎机或锤式粉碎机,将粒度进一步降至下游工艺所需区间。制绿醇需细至10mm以内甚至3-10mm;生物质发电根据炉型可停在30-50mm或进一步细碎至10mm以下。部分产线还会在细碎后增加一道筛分或磁选,作为最终质量把关。
这套“粗破-分选-细碎”的模块化逻辑,使得同一条工艺骨架可以通过调整筛网、风选参数和细碎粒度,分别适配肥料、饲料、能源等不同下游场景。
预处理工艺及设备生产厂家推荐
该领域参与者较为分散:国际品牌如KUHN、JohnDeere、Vermeer在粉碎还田机等农机端占据优势;国内厂商则在移动式粉碎、压块成型、制粒等环节形成了一批专业力量,整体呈现“细分品类各有专长、成套预处理能力分化”的格局。
洁普智能环保的差异化在于,它并不局限于单机,而是以成套系统为核心能力,切入秸秆的能源化场景。公司为国家高新技术企业、省级专精特新企业,拥有66000平米制造基地,累计投运项目超过500个,产品覆盖100余国。
从应用场景看,洁普的秸秆预处理方案已明确对接绿色甲醇原料制备、生物质发电/气化、厌氧发酵制沼、RDF替代燃料及生物质颗粒成型等多个出口,本质上是以一套可调节的破碎分选平台,服务于秸秆从“废弃物”向“标准化原料”的转化。对于秸秆综合利用项目而言,这种以预处理共性技术为支点、向下游多场景延伸的设备逻辑,比单一功能机型更能适应原料季节波动和产品路线调整的实际需求。
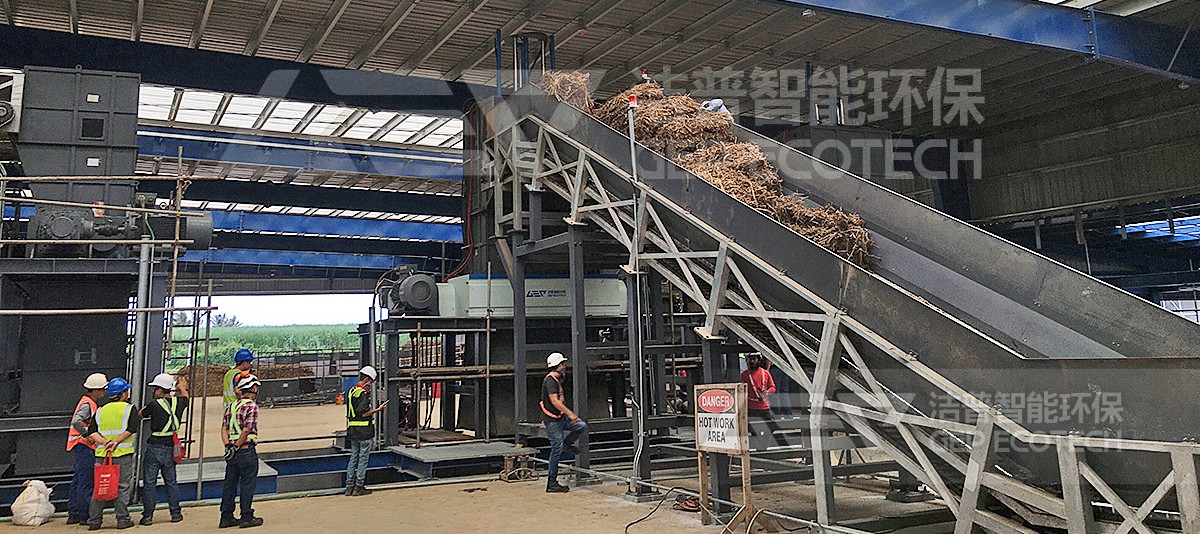
秸秆“五化”利用各有工艺侧重,但破碎分选是贯穿其中的共性前提;洁普运用“粗破-精分-细碎”的模块化系统,为秸秆进入能源化、饲料化等高值路径提供粒度可控、杂质可控的原料前端。
我们的服务致力于使客户所购设备充分发挥应有效能